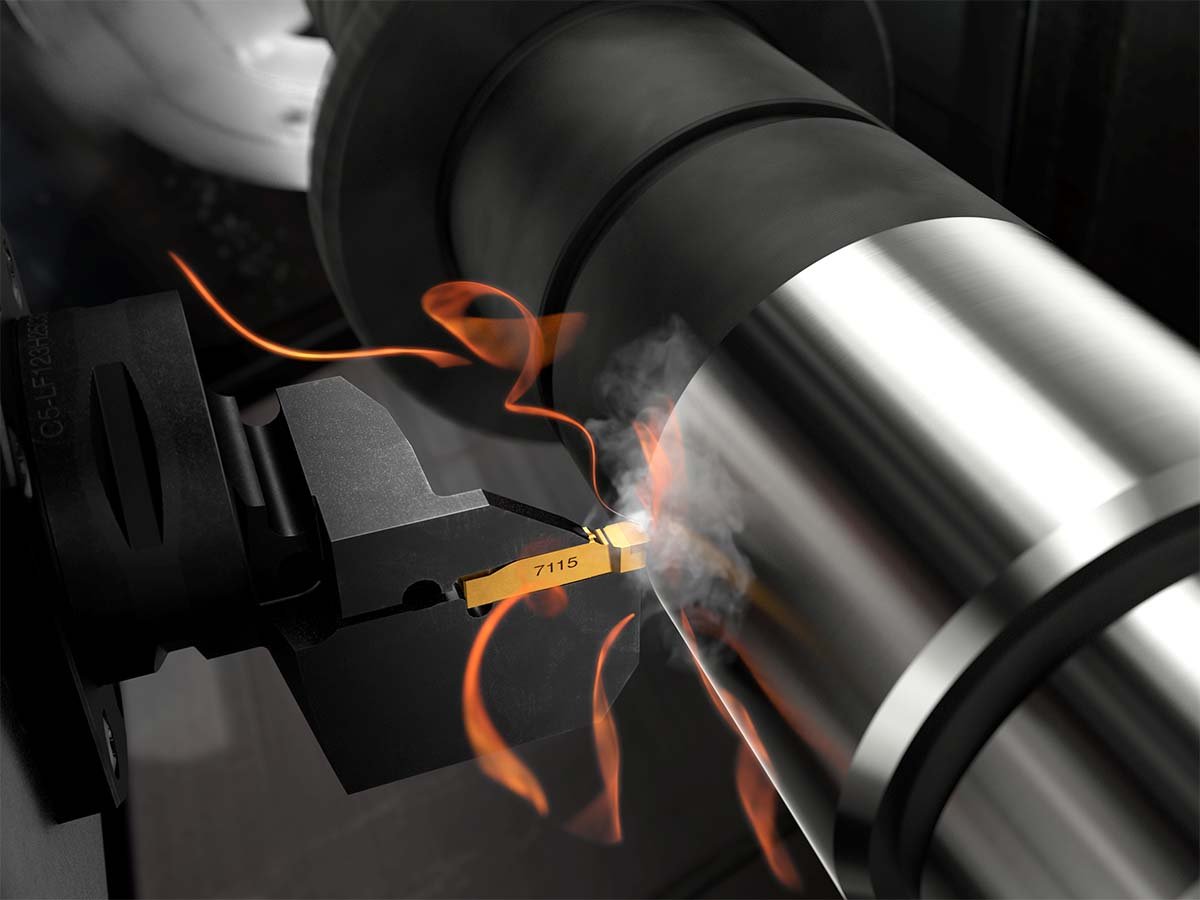
La tornitura di pezzi duri offre ai produttori la possibilità di sostituire costosi processi di rettifica, ridurre i tempi di ciclo e migliorare la produttività della lavorazione. Tuttavia, come per molte tecniche di lavorazione avanzate, il successo dipende dal superamento di una serie di sfide specifiche. Ralph Löwenau, Product Solution Specialist Turning presso Sandvik Coromant, azienda esperta in soluzioni per il taglio dei metalli e la produzione, esplora gli ostacoli che i produttori devono affrontare nella tornitura di pezzi duri e come questi possano essere trasformati in opportunità per una maggiore efficienza e redditività.
La tornitura di pezzi duri si riferisce generalmente alla lavorazione di pezzi con una durezza superiore a 45 sulla scala di durezza Rockwell (HRC). Per contestualizzare, l'acciaio dolce ha una durezza compresa tra 10 e 20 HRC, mentre i pezzi in acciaio temprato utilizzati nell'industria automobilistica e aerospaziale possono avere una durezza compresa tra 45 e 70 HRC.
La tornitura di pezzi duri è resa possibile grazie a materiali super duri per utensili da taglio come il nitruro di boro cubico (CBN) e le ceramiche avanzate. Questi materiali sono secondi solo al diamante in termini di durezza, il che significa che possono resistere alle forze e alle temperature estreme generate durante il taglio di materiali come l'acciaio temprato.
A differenza degli inserti in carburo convenzionali, che in queste condizioni si consumerebbero quasi istantaneamente, i gradi CBN mantengono la resistenza del tagliente e resistono sia all'usura abrasiva che agli shock termici. Inoltre, gli inserti sono progettati con preparazioni e rivestimenti speciali dei taglienti che aiutano a gestire il calore, ridurre le scheggiature e garantire una durata costante dell'utensile. Tuttavia, anche con i migliori utensili a disposizione, la tornitura di pezzi duri presenta ancora delle difficoltà.
Esplorare le sfide comuni
L'estrema durezza dei pezzi può accelerare l'usura degli inserti e, se gli utensili non vengono selezionati con cura o se i parametri di processo non vengono ottimizzati, possono verificarsi scheggiature e rotture dei bordi. Il raggiungimento della finitura superficiale e delle tolleranze dimensionali richieste pone ulteriori esigenze in termini di configurazione della macchina, stabilità del portautensili e dati di taglio.
La tornitura di pezzi duri può essere un ottimo sostituto della rettifica, in quanto è in grado di fornire una qualità comparabile riducendo i tempi di ciclo. Tuttavia, molti operatori considerano la rettifica come il punto di riferimento per la finitura superficiale ed è importante ottenere una qualità comparabile quando si sceglie un metodo alternativo.
L'elevata durezza comporta un aumento delle forze di taglio e un notevole calore nella zona di taglio. Ciò può spingere la temperatura degli inserti oltre i 1000 °C, con il rischio di criccature termiche, usura accelerata del cratere o persino deformazione del pezzo. Senza il giusto materiale per gli inserti e condizioni di taglio ottimizzate, questo calore aggiuntivo può degradare le prestazioni dell'utensile e compromettere la stabilità dimensionale.
Cogliere le opportunità
Per superare queste sfide e avere successo nella tornitura di pezzi duri, i produttori dovrebbero considerare la scelta degli utensili e la pianificazione dei processi come investimenti strategici. I gradi CBN sono la scelta migliore per la tornitura di pezzi duri, con molti gradi moderni che presentano preparazioni dei bordi ottimizzate che offrono sia resistenza all'usura che sicurezza dei bordi, consentendo una maggiore stabilità e una maggiore produttività.
Esistono due preparazioni tipiche per gli inserti CBN: tipo S e tipo T. Gli inserti di tipo S hanno la migliore resistenza della linea del tagliente e sono resistenti alle micro-scheggiature per una qualità della superficie più uniforme. I tipi T sono ideali per finiture superficiali con tagli continui e riducono al minimo la formazione di bave nei tagli interrotti.
Per migliorare ulteriormente la qualità del pezzo, è altrettanto fondamentale l'ottimizzazione del processo. I produttori dovrebbero pensare alla loro strategia di tornitura dura fin dall'inizio, anche prima che i materiali siano effettivamente temprati. Quando sono in fase morbida, prima di essere sottoposti a trattamento termico, l'aggiunta di piccoli bordi angolati per rimuovere gli spigoli vivi (nota come smussatura) e la lavorazione di transizioni arrotondate invece di spigoli vivi (nota anche come produzione di raggi) può aiutare a prevenire imperfezioni che potrebbero essere trasferite al processo di tempra, dove sarebbero poi più difficili da eliminare.
Quando si esegue la tornitura di parti dure, si raccomanda di non far uscire bruscamente l'utensile quando entra o esce dai tagli. Al contrario, entrare e uscire dal taglio in modo fluido aiuta a prevenire concentrazioni di stress e danni ai bordi che possono compromettere sia la durata dell'utensile che la qualità dei componenti.
La tornitura di parti dure è una strategia di lavorazione preziosa quando i produttori cercano di migliorare l'efficienza produttiva e semplificare i loro processi. Tuttavia, non è priva di complessità. La scelta degli inserti giusti, la stabilità della macchina e un'attenta pianificazione del processo sono tutti fattori fondamentali per il successo della tornitura. Seguire la guida di esperti e sfruttare al meglio le soluzioni di utensili avanzate può aiutare i produttori a ottenere una qualità pari a quella della rettifica con tempi di ciclo più brevi e costi inferiori.
Sandvik coromant torna al bi-mu 2026 con uno stand interamente digitale
Sandvik Coromant, leader mondiale nelle soluzioni per la lavorazione dei metalli e la produzione, tornerà al BI-MU 2026 dal 13 al 16 ottobre 2026 presso Fiera Milano. La partecipazione dell’azienda rafforza la sua posizione di partner tecnologico nella transizione verso una produzione connessa e basata sui dati. BI-MU 2026 è una fiera internazionale dedicata al settore delle macchine utensili, che riunisce professionisti e decisori provenienti da tutto il settore manifatturiero. L'evento funge da punto d'incontro fondamentale per presentare le innovazioni nella produzione industriale e le tecnologie di produzione avanzate. Nell'ambito della sua rinnovata presenza, Sandvik Coromant esporrà nel Padiglione 22, tra i produttori di macchine utensili, con un concept dello stand completamente riprogettato (stand E10). L'azienda presenterà uno stand completamente digitale progettato come un'esperienza immersiva, che va oltre la tradizionale esposizione dei prodotti per concentrarsi su soluzioni integrate, software, dati e servizi a valore aggiunto. Lo stand è stato sviluppato come un ambiente interattivo in cui i visitatori possono interagire attraverso dimostrazioni digitali, schermi interattivi ed esempi di applicazioni visualizzati. Piuttosto che uno spazio espositivo convenzionale, funzionerà come un'area di consulenza tecnica progettata per favorire la discussione, la simulazione e una comprensione più approfondita delle sfide e delle soluzioni di produzione. Attraverso questo approccio, Sandvik Coromant mira a rendere le soluzioni di produzione digitali e basate su software più tangibili e accessibili, aiutando i visitatori a esplorare come le tecnologie integrate possano migliorare le prestazioni e il controllo dei processi. Un punto chiave saranno le soluzioni di lavorazione digitale CoroPlus®, che metteranno in evidenza come le funzionalità basate sui dati possano supportare l'ottimizzazione dei processi, una migliore integrazione tra utensili e software e un maggiore controllo delle operazioni di produzione. L'azienda dimostrerà come questo approccio consenta ai produttori di migliorare la produttività, l'efficienza operativa e la prevedibilità dei processi. Questa evoluzione riflette la più ampia trasformazione di Sandvik Coromant da fornitore di utensili a partner tecnologico nella produzione connessa, a sostegno dello sviluppo di ambienti di produzione digitali e flessibili basati su dati, prestazioni e controllo dei processi. Inoltre, Sandvik Coromant parteciperà al concorso BI-MU FutureTech, l'iniziativa ufficiale che premia le soluzioni innovative presentate in fiera. La partecipazione sottolinea l’impegno dell’azienda nell’innovazione tecnologica, nella digitalizzazione e nella sostenibilità, e rafforza il suo posizionamento nel contesto dello sviluppo della produzione di nuova generazione. “BI-MU è un’importante opportunità per noi per presentare la nostra continua trasformazione e la nostra attenzione alle soluzioni di produzione digitale”, ha affermato Antonio Principe, Sales Cluster Manager di Sandvik Coromant. “Il concept del nostro stand riflette il nostro percorso di evoluzione da fornitore di utensili a partner tecnologico, aiutando i clienti a collegare dati, processi e prestazioni.” I visitatori sono invitati a visitare lo stand di Sandvik Coromant nel Padiglione 22 per incontrare gli esperti e scoprire come le soluzioni di produzione connessa e digitale possano supportare la transizione verso sistemi di produzione più efficienti e basati sui dati.Sandvik CoromantInsieme ai nostri clienti e partner, Sandvik Coromant apre la strada verso un futuro sostenibile, fornendo soluzioni di utensili alle industrie meccaniche di tutto il mondo. Oltre ottant’anni di esperienza sul campo ci hanno permesso di acquisire un vasto bagaglio di conoscenze nel campo della lavorazione dei metalli. Questa competenza trasforma ogni sfida in un’opportunità di innovazione, collaborazione e soluzioni all’avanguardia. Il nostro obiettivo è creare un cambiamento positivo promuovendo la sostenibilità, l'efficienza e la crescita per plasmare un futuro in cui l'innovazione prosperi. Parte del gruppo industriale globale Sandvik, Sandvik Coromant sta plasmando il futuro insieme. Per ulteriori informazioni, visitate il sito www.sandvik.coromant.com o partecipate alla conversazione sui social media.
 Certificazione di industriale.it